


-
 26 Oct 2026 Lue lisää +
Raskas kuorma-auto ajaa ylämäkeen täydellä perävaunulla. Kuljettaja avaa kaasun, moottorin kierrosluku asettuu 1800 rpm:iin ja jokainen sylinteri laukeaa 900 kertaa minuutiss...
-
19 Oct 2026 Lue lisää +
Sylinteri, joka on menettänyt puristuksen, mutta näyttää silti puhtaalta penkillä, kertoo yleensä saman tarinan: venttiilin istukka lopetti tiivistyksen kauan ennen ...
-
12 Oct 2026 Lue lisää +
12-litrainen kaupallinen diesel saapuu korjaamolle 600 000 km:n jälkeen palaneella sylinterissä neljällä pakoventtiilillä. Venttiilin pinta on kuohkea, istukkasisäkkeessä on ...
-
05 Oct 2026 Lue lisää +
Puolen tonnin lava, jonka sängyssä on 800 kiloa laattoja, jarruttaa voimakkaasti märällä asfaltilla. Eturenkaat uppoavat sisään ja pitävät. Takarenkaat, jotka kantoivat mukav...

Venttiilin istukan perusteet: materiaalit, koneistus ja jarrujärjestelmän sovellukset
2026-10-19
Sylinteri, joka on menettänyt puristuksen, mutta näyttää silti puhtaalta penkillä, kertoo yleensä saman tarinan: venttiilin istukka lopetti tiivistyksen kauan ennen kuin venttiilin pinnassa oli näkyviä vaurioita. Tämä kapea rengas sisältää palamispainetta, luovuttaa suurimman osan venttiilin lämmöstä ja pitää venttiilin samankeskisenä ohjaimensa kanssa.
Lyhyt versio: venttiilin istukka on uhrautuva tiivistyspinta, ja se on vain yhtä hyvä kuin neljä numeroa - kovuus käyttölämpötilassa, istukkakulma, kosketusleveys ja ohjaimen kulku. Kaikki muu, leikkuriprofiilista puristussovitusmenetelmään, on olemassa näiden neljän numeron suojaamiseksi. Sama logiikka pätee pneumaattisten jarruventtiileiden sisällä oleviin paljon pienempiin istukkiin, joissa muutaman mikrometrin vuoto tarkoittaa paineen laskua testipenkissä.
Mitä venttiilin istukka oikeastaan tekee
Istuimella on kolme työpaikkaa kerralla, ja ne vetäytyvät toisiaan vasten. Tiivistys vaatii kapeaa, tarkkaa kontaktinauhaa; jäähdytys haluaa leveän; kohdistus haluaa, että nauha on samankeskinen ohjausreiän kanssa.
- Tiivistys. Kosketusnauha on ainoa este palamispaineen ja aukon välillä; sen leveys, sijainti ja pintakäsittely määräävät, kuinka kauan se kestää.
- Lämmönsiirto. Venttiili on kiinni suurimman osan jaksosta, joten sen lämpö lähtee istukan kautta pään valuun. Liian kapea bändi tukahduttaa sen polun.
- Tasaus. Istuin leikataan ohjaimeen nähden. Jos nämä kaksi eivät ole samankeskisiä, venttiiliä työnnetään sivusuunnassa jokaisessa sulkeutumistapahtumassa.
- Uusiutuvuus. Istuimet on tehty leikattavaksi tai vaihdettavaksi, joten pää voidaan säästää materiaalin jäädessä portin yläpuolelle.
| Attribuutti | Moottorin venttiilin istuin | Pneumaattinen jarruventtiilin istuin |
|---|---|---|
| Käyttölämpötila | Pakokaasuasennot kulkevat useita satoja asteita istuimessa | Ilman lämpötila, lyhyitä huippuja |
| Liike | Nokkakäyttöinen, tuhansia kierroksia minuutissa | Kuljettaja aktivoitu, ajoittainen |
| Tiivistyskumppani | Karkaistu venttiilin pinta | Istukka, mäntä tai mäntä, usein elastomeeritiivisteellä |
| Yleisiä materiaaleja | Seosvalurautaa, sintrattua rauta-kuparia, karkaistuja sisäosia | Messinkiä, alumiinia, karkaistua terästä, elastomeerisisäosat |
| Tyypillinen epäonnistuminen | Taantuma, halkeilu, palanut istuin | Kalvot, korroosiopisteet, karkaistut tiivisteet |
| Kenttätarkastus | Sinertyvä kosketuskuvio, alipainetesti | Vuototesti nimellispaineella kiinteällä pitoajalla |
Istuimen materiaalit: Kovuus lämpötilassa on todellinen määritys
Istuin ei koskaan toimi huoneenlämmössä, joten huoneenlämpötilan kovuus on pikemminkin suodatin kuin vastaus. Käyttöiän määräävä tekijä on kuumakovuus – kuinka paljon kovuus säilyy yli 600 °C:ssa – sekä hapettumisenkestävyys ja mikrohitsaus, kun kuumat pinnat kohtaavat kuormituksen alaisena.
- Harmaa ja seostettu valurauta. Alkuperäinen materiaali monessa päässä; luotettava lyijypitoisella polttoaineella, alttiina taantumaan lyijyttömällä.
- Sintrattu rauta-kupari. Tasainen tiheys ja kovuus, sopii hyvin pakokaasuistuinten volyymituotantoon.
- Karkaistu seosteräsosat. Käytetään diesel-, nestekaasu- ja CNG-moottoreissa, joissa istuinten taantuminen on tunnettu riski.
- Koboltti-kromi kovapintainen. Sovellettu äärimmäiseen palveluun; vaikeampi koneistaa ja hinnoiteltu vastaavasti.
- Pronssi ja kuparilejeeringit. Erinomainen lämmönsiirto imuasennossa ja kilpa-ajoissa, ei sovellu kuumille pakopenkille.
- Messinkiä ja karkaistua terästä jarruventtiileissä. Valittu korroosionkestävyyteen ja toistuviin iskuihin, ei pakokaasujen lämpötiloihin.
Rautapohjaisten istuimien julkaistut kovuusluvut ovat usein 30 ja 50 HRC:n välillä. Kaksi samaa hahmoa kantavaa istuinta voivat silti käyttäytyä eri tavalla, jos vain toinen pitää kovuutensa kuumana, joten laadulla ja mikrorakenteella on yhtä paljon merkitystä kuin todistuksen numerolla.
Kulma, koskettimen leveys ja samankeskisyys
Kun materiaali on kiinnitetty, geometria päättää, tiivistyykö istuin ja kuinka kauan se kestää.
Istuimen kulma
45 astetta on oletusarvo useimmissa imu- ja poistoasennoissa, koska se keskittyy itsestään ja kestää hiiltä. Jotkut imuistuimet käyttävät 30 astetta, missä virtaus on tärkeämpää kuin kestävyys. Monikulmatyö – tuttu kolmikulmainen 30/45/60-profiili tai viisikulmaiset versiot suorituskykyrakenteissa – muotoilee virtausreitin ylä- ja kaulaleikkauksilla, kun taas 45 asteen leikkaus ohjaa itse tiivistenauhaa.
Koskettimen leveys
Kevyet matkustajamoottorit käyttävät yleensä noin 1,0 - 1,8 mm:n kaistaa. Kaupalliset dieselpakoputket ovat leveämpiä, koska lämmönsiirto painaa enemmän kuin minimaalisen jousikuorman. Liian kapea ja istuin syventyy nopeasti; liian leveä ja tiivistys riippuu raskaammasta jousipaineesta ja hiilestä, joka ei silta nauhaa.
Samakeskeisyys ja viimeistely
Valmiin istuimen juoksu ohjaimeen tulee pysyä noin 0,025 mm:ssä tai paremmassa. Ohjaimen kuluminen on usein suurempi virhe, joten ohjaimen ensimmäinen mittaus säästää aikaa. Viimeistele leikkaus tai hio tasaisella nauhalla oikeaan kohtaan venttiilin pinnalla käyttäen mahdollisimman vähän materiaalin poistoa – jokainen ylimääräinen kulku nostaa istukkaa ja syö venttiilin kärjen marginaaliin.
45° Istuimen oletuskulma useimmille imu- ja poistoasennoille
1,0-1,8 mm Tyypillinen kosketusnauha kevyissä moottoreissa
0,025 mm Käytännöllinen katto istuimen juoksemiseksi ohjaimeen
3-kulmainen 30/45/60 profiili, jota käytetään virtauksen muotoiluun ja nauhan kiristämiseen
Asennusjärjestys ja sen estävät viat
Istuimen vaihto on sarja pieniä päätöksiä, joista jokaiseen on liitetty vikatila.
- Varmista, että korjaus on perusteltu: jos asennuskorkeutta ei voida saavuttaa hiomatta liikaa materiaalia varren kärjestä, vaihto päihittää venttiilin ilman säätöä.
- Leikkaa vastareikä istuimen valmistajan häiriökuvaan, tavallisesti 0,05 - 0,13 mm valurautaisille päille. Liian löysät pudotukset; liian tiukka halkeaa pään.
- Säädä lämpötilaa voiman sijaan: jäähdytä sisäosa tai lämmitä valukappaletta ja anna istuimen pudota sisään käsin.
- Paina täyteen syvyyteen ja varmista, että olkapää on paikallaan.
- Leikkaa tai hio lopulliseen kulmaan, leveyteen ja asentoon poistaen mahdollisimman vähän materiaalia.
- Tarkista loppuminen, kosketuskuvio sinistysaineella ja tyhjiö- tai painetesti ennen kuin pää palaa käyttöön.
Seuraavat epäonnistumiset ovat ennakoitavissa. Taantuma näkyy katoavana ripsenä ja menetettynä puristuksena, ja se on pikemminkin kuumakovuus kuin koneistusongelma. Halkeamat seuraavat lämpöylikuormitusta. Löysä sisäosa viittaa riittämättömiin häiriöihin tai pahoin ylikuumenneeseen päähän. Runout selittää venttiilin, joka tiivistää penkissä ja vuotaa käytössä.
Mitä pukea venttiilin istukan ostotiedot
Ostajat yleensä ylimäärittelevät ulottuvuuksia ja alimäärittelevät tuottoa tuottavia ominaisuuksia. Toimiva spesifikaatio kattaa kuusi riviä.
| Erittely | Miksi sillä on väliä | Hyväksymistarkastus |
|---|---|---|
| Materiaaliluokka ja kuumakovuus | Asettaa taantuman kestävyyden lämpötilassa | Sertifikaatti plus kovuustesti erää kohden |
| Kulman ja koskettimen leveyden toleranssi | Määrittää tiivistysnauhan ja lämpöpolun | Sinertävä kontaktikuvio eränäytteessä |
| Ulostulo ohjaimeen tai poraukseen | Estää sivukuormituksen ja ohjaimen kulumisen | Valmiiden osien mittakello |
| Asennettu korkeus ja hartioiden syvyys | Pitää venttiilin kärjen säätöalueella | Syvyysmikrometri ja kärjen marginaalin mittaus |
| Tiivistyspinnan viimeistely | Hallitsee alkuperäistä tiivistystä ja hiilen kertymistä | Vertailu vertailunäytteeseen |
| Erän ja lämmön jäljitettävyys | Tekee kenttävian jäljitettäviksi eräksi | Eränumero merkitty pakkaukseen ja piirustukseen |
Eräkohtainen johdonmukaisuus ansaitsee erillisen huomion. Toimittaja, joka hallitsee omia muottejaan ja koneistustaan, pystyy pitämään kulman ja loppumisen riippumatta ulkopuolisesta liikkeestä; kun nämä prosessit ulkoistetaan, ensimmäinen näkyvä oire on yleensä paljon, joka sinetöi eri tavalla kuin edellinen.
Venttiilin istukat pneumaattisissa jarrujärjestelmissä
Pneumaattisessa jarruventtiilissä istukka on pienempi ja viileämpi, mutta toleranssit eivät ole ystävällisempiä. Releventtiilit, paineenkorotusventtiilit, pääventtiilit ja tyhjennysventtiilit ovat kaikki riippuvaisia istuinpinnasta, joka sulkeutuu lautasta, mäntää tai mäntää vasten. Muutaman mikrometrin uurre tuossa pinnassa vuotaa jatkuvasti ilmaa, ja ajoneuvo huomaa sen kauan ennen kuin kuljettaja sen huomaa.
Jarruventtiilien istukat leikataan yleensä yhdeksi kokoonpanoksi, jotta tiivistepinta pysyy samankeskisenä reiän kanssa, ja hyväksymistesti on vuototesti nimellispaineella kiinteällä pitoajalla silmämääräisen tarkastuksen sijaan. Sama istuinlogiikka pätee: kosteuden ja korroosionkestävyyden vuoksi valittu materiaali, säädelty kosketinleveys ja geometria, joka pysyy vakaana tuhansien käyttökertojen jälkeen. Katso tästä yleiskatsauksesta tarkemmin, kuinka nämä istuimet istuvat leveämmän yksikön sisällä pneumaattisen jarruventtiilin suunnittelu .
 Tehostusventtiili Booster Valve on korkean suorituskyvyn komponentti, joka on suunniteltu parantamaan pneumaattisten ja hydraulijärjestelmien tehokkuutta ja reagointikykyä. Optimoimalla paineen säätelyn... Näytä tuote →
Booster-venttiilit ovat hyödyllinen esimerkki, koska niiden istukan täytyy pitää paine-ero sen sijaan, että se vain suljettaisiin kanavaa, mikä tekee tasaisuuden ja reunan kunnon mitattavissa käytössä.
Venttiilisylinterikokoonpanot: Missä istuimet kohtaavat männät
Jarruventtiili pettää harvoin pelkästään istuimessa. Venttiilisylinterikokoonpanossa istukka toimii liikkuvaa mäntää, mäntää tai kalvoa vasten, joten tiivistys on parin ominaisuus. Tyhjennysventtiilikokoonpanot, automaattiset tyhjennysventtiilit, takaiskuventtiilit, varoventtiilikokoonpanot ja öljyn sulkemissylinterit sisältävät kaikki istuinpinnan, jonka on pysyttävä tasaisena ja samankeskisenä tuhansien painejaksojen ajan.
Tämä pariliitos muuttaa tarkastettavan. Tarkista istuimen kosketusnauha ja mahdolliset reunavauriot; Tarkista liitoselementistä puristussarja, turvotus ja upotettu hiekka. Täydellisesti mittaava istuin voi silti vuotaa, jos vastakkainen pinta on asettunut, minkä vuoksi nämä yksiköt on vuototestattu kokoonpanoina. Lisätietoja yksiköiden rakentamisesta ja testaamisesta on tässä artikkelissa venttiilisylinterikokoonpanot .
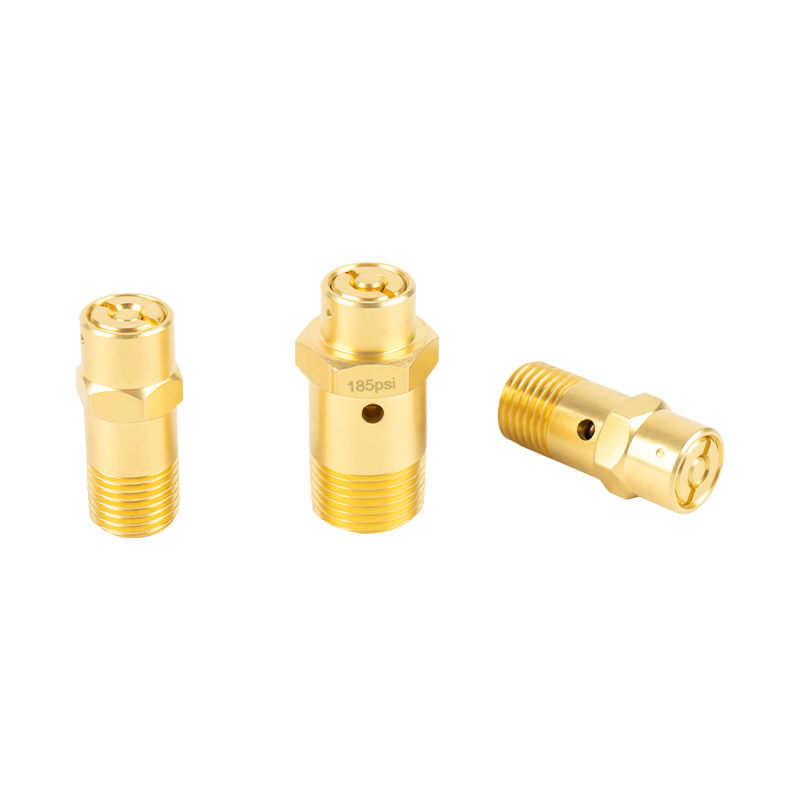 Varoventtiilin kokoonpano Turvaventtiilikokoonpano on tärkeä komponentti, joka on suunniteltu suojaamaan autojärjestelmiä ylipaineelta varmistamalla turvallisen ja kontrolloidun paineen vapautumisen. Tämä kokoonpano... Näytä tuote →
Koneistetut osat ja kumiosat istuimen ympärillä
Istuimet eivät myöskään toimi yksin materiaaliluettelossa. Ohjausholkit ja jousiistuimet asettavat liikkuvat osat paikalleen, männät ja männät kantavat kuormaa, kuivausrummun männät ovat ilmankäsittelyyksiköiden sisällä pienellä välyksellä ja sulkukannet ja alumiiniosat sulkevat piirin. Jokainen on koneistustyötä millimetrin sadasosissa, ja jokainen voi hiljaa purkaa hyvän istuimen, jos se ajautuu toleranssin ulkopuolelle.
Kumi kuuluu samaan keskusteluun. Pysäköintikumi ja rakennuskoneiden kumityynyt näyttävät vähäriskisiltä esineiltä, mutta väärän kovuuden omaava tyyny tai väärällä puristusasetuksella varustettu elementti muuttaa takanaan istuimen näkemää voimaa. Kun venttiili vuotaa ajoittain, tiiviste on usein viimeinen vioittunut osa ja ensimmäinen, jota syytetään.
 Kuivaimen mäntä Kuivausmäntä on kuivausjärjestelmän avainkomponentti, jota käytetään pääasiassa ilman tai nesteen virtauksen säätelyyn ja ohjaamiseen kuivausprosessin aikana. Se asennetaan yleensä... Näytä tuote →
Valmistajat, kuten Yuyao Zhedong Automotive Parts Factory, joka käy kauppaa nimellä ZEAST Autoparts, ovat rakentaneet toimitusasemansa juuri tämän yhdistelmän ympärille: jarruventtiilin istukkasarjan tuotanto syyskuusta 1988 lähtien Yuyaossa, Zhejiangissa, jota tukevat talon oma muotinvalmistuskeskus sekä laitteisto-, kumi- ja liimapajat. Yritys ilmoittaa, että sillä on GB/T19001-2000idt- ja ISO9001:2000-sertifiointi 2000-luvun alusta lähtien, se toimittaa asiakkaille, kuten FAW:lle, China Second Automobilelle, Wanxiang Groupille ja useille alueellisille venttiili- ja jarruvalmistajille, sekä vientiä yli 30 maahan. Sen julkaistut kapasiteettiluvut eivät ole identtisiä - yhdellä sivulla mainitaan yli 5 miljoonaa venttiilin istukkasarjaa vuodessa, kun taas yrityksen tietopaneeli näyttää 10 000 000 - ja molemmat ovat yrityksen lausuntoja eikä auditoituja lukuja.
Moottoritöissä tarkistuslista pysyy lyhyenä: tarkista opas ennen leikkaamista, pidä välys lähellä 0,025 mm, pidä kontaktinauha moottorin valmistajan alueella ja poista mahdollisimman vähän materiaalia. Jokaiselle, joka hankkii istuimia tilavuudesta, tarkistuslista siirtyy toimittajalle – materiaaliluokka, jossa on todistettu kuumakovuus, kulma- ja leveystoleranssit sovittu kirjallisesti, loppuminen vahvistetaan tarkastuksella lupauksen sijaan ja erän jäljitettävyys, jotta yksi huono erä voidaan säilyttää. Venttiilin istukka on pieni osa, jolla on suuri vaikutus takuukustannuksiin, ja se ansaitsee määritellä näin.
Z E A S T
Uutiset ja tiedot
